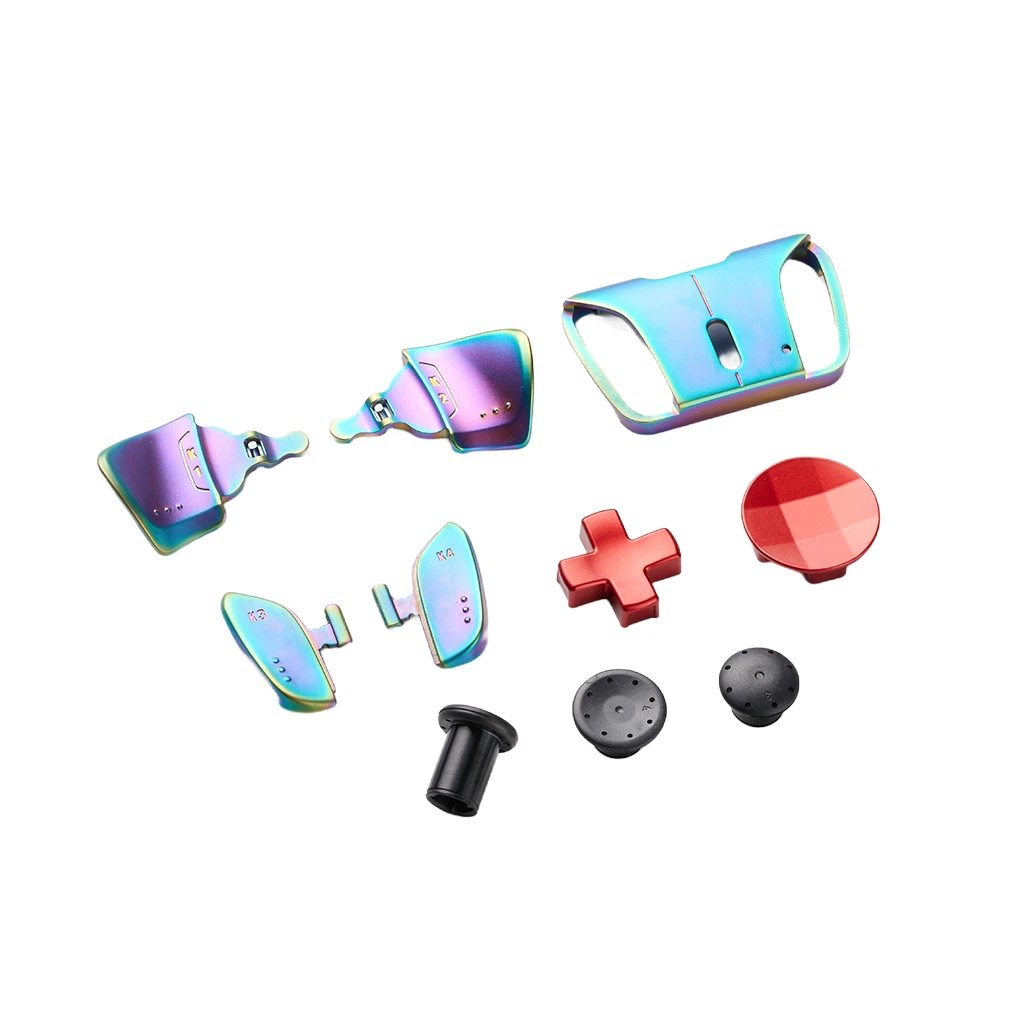
Koliko opcija za obradu površine znate za dijelove za livenje pod pritiskom?
Uvod
Dijelovi za tlačno livenje od legure cinka naširoko se koriste u industrijama kao što su potrošačka elektronika, automobilske komponente i hardverski dodaci zbog svoje odlične mogućnosti livenja, preciznosti dimenzija i isplativosti{0}}. Međutim, prirodna površina dijelova od legure cinka sklona je oksidaciji, koroziji i habanju, što može značajno smanjiti njihov vijek trajanja i estetsku privlačnost.
Odabir pravog površinskog tretmana nije samo poboljšanje izgleda-već direktno utiče na izdržljivost, performanse, pa čak i na njegovu tržišnu konkurentnost. Na primjer, loša obrada površine može dovesti do kvara proizvoda za samo 6 mjeseci u vlažnom okruženju, dok dobro-odgovarajući tretman može produžiti vijek trajanja na preko 10 godina.
U ovom vodiču ćemo raščlaniti najčešće i praktične opcije površinske obrade dijelova za tlačno livenje od legure cinka, njihove prednosti, nedostatke, scenarije primjene i ključna razmatranja za vaš projekt.
Elektropoliranje
Šta je to
Elektropoliranje je elektrohemijski proces kojim se uklanja tanak sloj materijala s površine dijela legure cinka, što rezultira glatkom, svijetlom i očišćenom površinom. Za razliku od mehaničkog poliranja, ne dovodi do površinskog naprezanja, što ga čini idealnim za precizne dijelove složene geometrije.
Ključne prednosti
Superior Smoothness: Postiže hrapavost površine od Ra 0,05-0,2 μm (podaci iz ASTM B912-18 standarda za elektropoliranje metala).
Otpornost na koroziju: Uklanja površinske zagađivače i stvara pasivni film, poboljšavajući otpornost na rđu i koroziju do 300% u odnosu na neobrađene dijelove (prema studijama Američkog društva za galvanizaciju i završnu obradu površina, AESF).
Bez grebanja ili stresa: Eliminiše mikro-neravnine od livenja pod pritiskom bez izazivanja preostalog naprezanja, što je kritično za dijelove koji zahtijevaju uske tolerancije (±0,02 mm).
Tipične primjene
Komponente potrošačke elektronike (npr. okviri pametnih telefona, kućišta fotoaparata)
Precizni hardverski pribor (npr. kućišta za satove, dijelovi brave)
Medicinski uređaji (gdje su potrebne glatke površine koje ne{0}}zagađuju)
Naš slučaj
Radili smo sa evropskim klijentom koji proizvodi kućišta za satove od legure cinka. U početku su koristili mehaničko poliranje, što je rezultiralo nedosljednom glatkoćom površine (Ra 0,4-0,8 μm) i odbacivanjem 5% dijelova zbog zaostalih neravnina. Nakon prelaska na našu uslugu elektropoliranja, postigli smo prosječnu hrapavost Ra od 0,1 μm, smanjili stopu odbacivanja na 0,2%, a dijelovi su prošli 1000-satni test slanom sprejom bez korozije.

Galvanizacija
Galvanizacija je jedan od najčešće korišćenih površinskih tretmana za livenje pod pritiskom od legura cinka, koji uključuje nanošenje tankog sloja metala (npr. nikla, hroma, bakra, zlata) na površinu dela putem elektrolize. Uobičajene varijante uključuju:
1 Nikeliranje
Vrste: Svetli nikl, polu{0}}svetli nikl, mat nikl
Performanse:
Otpornost na koroziju: Pruža barijeru protiv vlage i hemikalija; u kombinaciji sa hromiranim završnim premazom, otpornost na slani sprej može doseći 48-72 sata (prema ISO 9227 standardima).
Izgled: Svijetli nikl pruža završnu obradu poput ogledala-, dok mat nikl pruža niski-sjaj, moderan izgled.
Prijave: Auto delovi enterijera, oprema za kupatilo, kuhinjski aparati.
2 Chrome Plating
Ključne karakteristike: Klasična "hromirana završna obrada" sa visokom refleksijom i tvrdoćom. Tvrdo hromiranje može povećati površinsku tvrdoću na 800-1000 HV, značajno poboljšavajući otpornost na habanje.
Razmatranja: Zahtijeva više-slojnu podlogu (bakar + nikl) kako bi se spriječila korozija legure cinka iz kupke za oblaganje. Propisi o zaštiti životne sredine (npr. EU REACH) ograničavaju heksavalentni hrom, tako da je trovalentno hromiranje sada industrijski standard.
PrijaveDodatna oprema: ukrasni okovi, ukrasi za automobile, ručke alata.
3 pozlaćenje/srebro
Prednosti: Odlična električna provodljivost (posrebreni sloj ima najveću provodljivost među uobičajenim metalima, 63 x 10^6 S/m) i otpornost na koroziju, idealan za elektronske kontakte.
Napomena o troškovima: Obično se koristi kao tanak fleš sloj (0,1-0,5 μm) preko nikla radi balansiranja performansi i cene.
Prijave: Elektronski konektori, RF komponente, vrhunski-pribor za nakit.
Naš slučaj
Klijent sa sjedištem u SAD-u koji proizvodi električne konektore od legure cinka suočio se s problemima sa slabim kontaktnim otporom (većim ili jednakim 10 mΩ) i čestim kvarovima u okruženjima s visokom-vlažnošću. Preporučili smo postupak nanošenja nikla (5 μm) + srebrnog gornjeg premaza (0,3 μm). Nakon tretmana, kontaktni otpor je pao na manje od ili jednako 2 mΩ, a dijelovi su prošli 96-satni test slanog spreja, smanjujući stope kvarova na terenu za 92% u roku od 6 mjeseci.

Powder Coating
Šta je to
Praškasto premazivanje je proces suhe završne obrade gdje se elektrostatički nabijene čestice praha (poliesterske, epoksidne ili hibridne smole) nanose na površinu dijela, a zatim se očvršćavaju pod toplinom kako bi se formirao tvrdi, zaštitni sloj.
Ključne prednosti
Debeo, izdržljiv film: Debljina filma se obično kreće od 40-100 μm, daleko deblja od galvanizacije (5-20 μm), pruža superiornu otpornost na udarce i ogrebotine.
Environmental Friendly: Nema isparljivih organskih jedinjenja (VOC) koji se oslobađaju tokom primene, u skladu sa strogim ekološkim propisima (npr. EPA standardima).
Prilagodba boja: Dostupan u gotovo svim bojama, teksturama (mat, sjaj, tekstura) i završnim obradama (metalik, biserni), što ga čini idealnim za estetiku{0}}specifičnu za brend.
Razmatranja
Heat Sensitivity: Temperature očvršćavanja (160-200 stepeni) mogu uzrokovati savijanje u dijelovima od legure cinka sa tankim-stinama, tako da preporučujemo debljinu zida veću ili jednaku 1,5 mm za komponente obložene prahom.
Pre{0}}Kritičan tretman: Pravilno odmašćivanje i fosfatiranje (ili konverzija hromata) su neophodni da bi se osigurala adhezija praha. Naš proces pred{1}}procesa uključuje 6 faza čišćenja, čime se povećava čvrstoća prianjanja premaza na 5B (prema ASTM D3359).
Prijave
Vanjski okovi (npr. dijelovi ograde, kvake na vratima)
Automobilske vanjske komponente
Kućišta industrijske opreme

Pasivacija
Šta je to
Pasivacija je hemijski tretman koji formira tanak, zaštitni sloj oksida na površini legure cinka, sprečavajući direktan kontakt sa kiseonikom i vlagom. Često se koristi kao pred{1}}tretman prije drugih premaza ili kao jeftino-samostalno rješenje za dijelove sa niskim zahtjevima za korozijom.
Vrste i performanse
Pasivacija hroma: Tradicionalni heksavalentni hromat nudi odličnu otpornost na koroziju (otpornost do 72 sata na slani sprej), ali je ograničen ekološkim propisima.
Pasivacija trovalentnog hroma: Ekološki{0}}prijateljska alternativa, pruža otpornost na slani sprej 24-48 sati (ISO 9227) uz ispunjavanje RoHS i REACH standarda.
Pasivacija fosfata: Formira porozni sloj koji poboljšava adheziju boje/praškastog premaza, koji se obično koristi kao korak pred{0}}tretmana.
Troškovi i efikasnost
Pasivacija je jedan od najisplativijih{0}}tretmana, sa troškovima obrade od 0,10 do 0,30 USD po dijelu (u zavisnosti od veličine) i rokovima isporuke od 24 sata.
Prijave
Jeftine{0}}komponente hardvera
Unutrašnji dijelovi bez direktnog izlaganja okolini
Pred{0}}tretman za naknadne premaze

Anodiziranje
Ključne napomene za legure cinka
Za razliku od aluminijskih legura, eloksiranje legure cinka je manje uobičajeno, ali moguće uz specijalizirane procese. Formira tvrdi, porozni oksidni sloj koji se može bojati radi prilagođavanja boje.
Prednosti i ograničenja
Tvrdoća: Anodizirani slojevi imaju tvrdoću od 200-300 HV, poboljšavajući otpornost na habanje.
Ograničenja: Debljina filma je ograničena (5-15 μm), a proces zahtijeva preciznu kontrolu kako bi se izbjeglo udubljenje ili promjena boje. Ne preporučuje se za dijelove koji zahtijevaju uske tolerancije dimenzija, jer sloj oksida dodaje 1-3 μm površini.
Prijave
Dekorativne komponente koje zahtijevaju jedinstvene boje (npr. poklon predmeti, modni dodaci)
Malo-habanje, ne-kritični dijelovi
Mehanička završna obrada
1 Peskarenje
Proces: Koristi abrazivne medije pod visokim-pritiskom (staklene perle, aluminijum oksid) za stvaranje ujednačene mat ili teksturirane površine.
Prednosti: Uklanja blic, ljuske i površinske defekte; poboljšava prianjanje premaza.
Razmatranja: Odabir medija je kritičan-staklene perle daju glatku mat završnicu, dok aluminijum oksid stvara grublju teksturu. Prekomjerno-pjeskarenje može uzrokovati dimenzionalno izobličenje u dijelovima sa tankim{3}}zidovima.
2 Tumbanje/poliranje cijevi
Proces: Dijelovi se stavljaju u rotirajuću cijev s abrazivnim medijem i smjesama za uklanjanje ivica, glatke i polirane površine.
Efikasnost: Idealno za velike-male dijelove (npr. pričvršćivači, mali hardver). Može obraditi 500-1000 delova po seriji sa doslednim rezultatima.
Ograničenja: Nije prikladno za složene geometrije ili dijelove sa uskim tolerancijama, jer mediji mogu ostati zarobljeni u slijepim rupama ili pukotinama.
Kako odabrati pravi tretman za vaše dijelove od legure cinka?
Najbolja obrada površine ovisi o četiri ključna faktora. Evo praktičnog okvira koji će voditi vašu odluku:
| Faktor | Ključna razmatranja | Preporučeni tretmani |
|---|---|---|
| Application Environment | Indoor vs. outdoor; izlaganje vlazi, hemikalijama ili slanom spreju | Vanjski: premazivanje prahom, hromiranje; Unutrašnjost: niklovanje, pasivizacija |
| Zahtjevi za rad | Otpornost na koroziju, otpornost na habanje, električna provodljivost | Visoka korozija: nikl{0}}hromiranje; Visoka provodljivost: posrebrenje; Visoko habanje: Tvrdi hrom |
| Estetske potrebe | Sjaj, boja, tekstura (mat/metal/biser) | Završna obrada ogledala: elektropoliranje + hromiranje; Prilagođene boje: Praškasti premaz; Nizak-sjaj: mat niklovana |
| Cijena i vrijeme isporuke | Budžetska ograničenja, obim proizvodnje, raspored isporuke | Niska-cijena, brza: Pasivacija; Veliki-volumen, izdržljiv: premaz u prahu; Visoka-preciznost, kratka vođica: elektropoliranje |
Kritične greške koje treba izbjegavati
Ignorisanje pre{0}}tretmana: Loše odmašćivanje ili priprema površine je #1 uzrok neuspjeha premaza, što čini 60% grešaka u površinskoj obradi (prema podacima AESF industrije).
Preko{0}}Specificiranje zahtjeva: Odabir visoko-tretmana (npr. pozlaćenje) za dijelove sa niskim-performansama zahtijeva gubitak do 80% budžeta za premaze.
Zanemarivanje kompatibilnosti: Neki tretmani (npr. eloksiranje) mogu reagirati sa legurama cinka ako nisu pravilno kontrolirani, što dovodi do rupa ili promjene boje.
Naše mogućnosti površinske obrade legure cinka
AtSHENZHEN BSH PRECISION DIE-CASTING PRODUCTS CO., LTD., nudimo čitav niz usluga površinske obrade dijelova za livenje pod pritiskom od legure cinka, sa strogom kontrolom kvaliteta kako bismo osigurali da vaši dijelovi ispunjavaju performanse, estetske i regulatorne zahtjeve.
Naše ključne prednosti
Usklađenost sa globalnim standardima: Svi tretmani ispunjavaju RoHS, REACH i ISO 9001:2015 standarde. Pružamo izvještaje o ispitivanju materijala (MTR) i certifikate o ispitivanju slanog spreja (ISO 9227) za svaku seriju.
U-Kućna laboratorija za testiranje: Naš objekat uključuje komoru za slani sprej (do 1000 sati), tester hrapavosti površine i mjerač debljine premaza za provjeru performansi prije isporuke.
One{0}}Rješenje na jednom mjestu: Od livenja pod pritiskom do površinske obrade, CNC obrade i montaže, vodimo cijeli proizvodni proces kako bismo osigurali konzistentnost i smanjili vrijeme isporuke.
Podrška za prilagođavanje: Naš inženjerski tim radi s vama na odabiru optimalnog tretmana na osnovu dizajna, primjene i budžeta vašeg dijela. Pružamo besplatno testiranje uzoraka kako bismo potvrdili performanse prije masovne proizvodnje.